กำหนดปัญหา
เลือกปัญหาการจัดการ อุปกรณ์สำคัญ ผู้รับผิดชอบ และตกลงเกณฑ์ตรวจรับ
 GPAIoTLegacy Equipment AIoT
01 / SOLUTIONS
เครื่องไหนเดินเปล่า ใช้ไฟสิ้นเปลืองที่ใด และใครรับผิดชอบเมื่อเกิดความผิดปกติ
เชื่อมโยง 5 ฟังก์ชัน เพื่อให้ติดตามการปรับปรุงได้ตั้งแต่ต้นจนจบ
CONNECTED EQUIPMENT
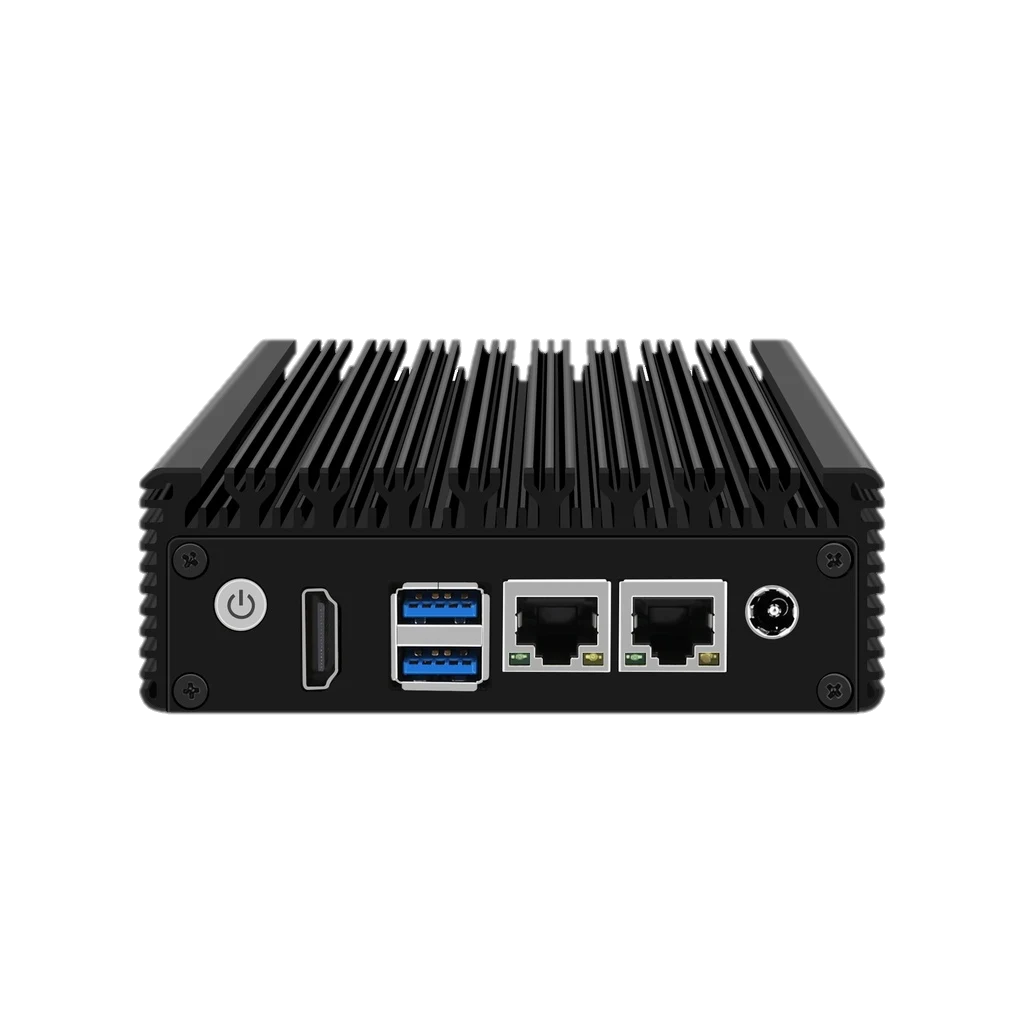
เริ่มจากการวัดกระแสด้วยเซนเซอร์ CT แบบแคลมป์และสัญญาณจากเซนเซอร์เดิม ผ่านเกตเวย์และคอมพิวเตอร์เอดจ์ เพื่อบันทึกข้อมูลเครื่องจักรอย่างต่อเนื่อง
 ข้อมูลดิบอยู่ในโรงงาน ไม่แทนข้อมูลที่ขาดหายด้วยศูนย์
05 / START SMALL, SCALE WITH EVIDENCE
ตรวจสอบข้อมูลและขั้นตอนการจัดการให้ครอบคลุมเวลาผลิตทั้งหมดของวันผลิตจริง 14 วัน
ยืนยันว่าใช้งานได้ก่อนขยายการลงทุน
เลือกปัญหาการจัดการ อุปกรณ์สำคัญ ผู้รับผิดชอบ และตกลงเกณฑ์ตรวจรับ
ตรวจสอบความปลอดภัยตู้ไฟ สัญญาณ ย่านวัด เครือข่าย และพื้นที่เก็บข้อมูล
ทดสอบจุดวัด ตัวคูณแปลงค่า การซิงโครไนซ์เวลา การขาดการเชื่อมต่อ และการส่งข้อมูลย้อนหลัง
ตรวจสอบการจำแนกสถานะและการแจ้งเตือน แล้วขยายตามหลักฐานที่ทบทวนแล้ว
ระยะเวลาตรวจสอบต้องครอบคลุมเวลาผลิตทั้งหมดของวันผลิตจริง 14 วัน ซึ่งอาจไม่เท่ากับ 14 วันตามปฏิทิน ก่อนเริ่มงานต้องตกลงเป้าหมายความครบถ้วนของข้อมูล นิยามสถานะ และการหยุดจ่ายไฟเพื่อการติดตั้ง
A CLEAR STARTING POINT
ขอบเขตและราคาขึ้นอยู่กับจำนวนเครื่องจักร เซนเซอร์ และหน้างาน โดยยึดการสำรวจและใบเสนอราคาอย่างเป็นทางการ
ขอใบเสนอราคา
เริ่มจากเครื่องจักรสำคัญ 3 เครื่อง
เว็บภายในโรงงาน การเก็บข้อมูล และฟังก์ชันหลักขณะออฟไลน์
ขอใบเสนอราคา
5 เครื่อง แอป การแจ้งเตือน และผู้ช่วย AI
ตั้งแต่ปีที่สอง: 29,136 ดอลลาร์ไต้หวัน (NT$) ต่อโรงงานต่อปี
มิเตอร์ไฟฟ้า เซนเซอร์สภาพแวดล้อม การวินิจฉัยความถี่สูง และงานติดตั้งพิเศษเสนอราคาแยกต่างหาก ภาษี ค่าบริการ AI จากผู้ให้บริการภายนอก และขีดจำกัดการใช้งานเป็นไปตามใบเสนอราคาอย่างเป็นทางการ
BEFORE WE START
เริ่มจากเซนเซอร์ CT แบบแคลมป์และสัญญาณเซนเซอร์ แล้วเชื่อมต่อชุดควบคุมเดิมตามความจำเป็น ก่อนติดตั้งต้องให้ผู้มีความรู้และคุณสมบัติเหมาะสมตรวจสอบความปลอดภัยภายในตู้ไฟ ย่านการวัด และความจำเป็นในการหยุดจ่ายไฟ
ข้อมูลกระแสใช้ติดตามแนวโน้มโหลดและจำแนกสถานะได้ หลังปรับเกณฑ์ให้เหมาะกับเครื่องจักรแต่ละเครื่อง ส่วนค่า kW, kWh และ PF จริงต้องใช้มิเตอร์ไฟฟ้าที่รองรับและตรวจสอบจุดวัด การประมาณจากกระแสเพียงอย่างเดียวไม่สามารถใช้เรียกเก็บค่าไฟอย่างเป็นทางการหรือยืนยันผลประหยัดได้
ไม่เท่ากัน OEE ต้องใช้ความพร้อมใช้งาน (Availability) สมรรถนะการเดินเครื่อง (Performance) และคุณภาพ (Quality) รวมถึงเวลาผลิตตามแผน เวลารอบการผลิตในอุดมคติ จำนวนผลิตทั้งหมด และจำนวนชิ้นงานดี หากข้อมูลไม่ครบ ให้แสดงสัดส่วนเวลาตามสถานะเครื่องจักร โดยแยกสถานะขาดการเชื่อมต่อหรือไม่ได้รับข้อมูล (Offline) ออกจากเวลาหยุดเครื่อง
บริการหลักภายในโรงงานยังทำงานต่อได้ หากระบบไฟฟ้า เครือข่ายภายใน และอุปกรณ์เอดจ์ทำงานตามปกติ ข้อมูลที่เก็บไว้จะส่งย้อนหลังตามการตั้งค่าเมื่อเชื่อมต่อได้อีกครั้ง ส่วนแอปสำหรับใช้งานระยะไกลและ AI บนคลาวด์อาจไม่อัปเดตระหว่างที่ขาดการเชื่อมต่อ
ช่วยประเมินตามเงื่อนไขธุรกิจและประกาศปัจจุบัน คุณสมบัติ วงเงิน และผลอนุมัติขึ้นอยู่กับหน่วยงานที่รับผิดชอบ ไม่รับประกันเงินสนับสนุน
LET’S MAKE IT WORK.
เริ่มจากการวัดกระแสด้วยเซนเซอร์ CT แบบแคลมป์และสัญญาณจากเซนเซอร์เดิม ผ่านเกตเวย์และคอมพิวเตอร์เอดจ์ เพื่อบันทึกข้อมูลเครื่องจักรอย่างต่อเนื่อง
ข้อมูลดิบอยู่ในโรงงาน ไม่แทนข้อมูลที่ขาดหายด้วยศูนย์
ใช้กราฟโหลด 24 ชั่วโมงและการเปรียบเทียบรายวัน เพื่อหาโหลดสูงนอกเวลาผลิต และช่วยคัดกรองอุปกรณ์หรือกิจกรรมที่อาจเข้าข่ายลักษณะการใช้พลังงานที่มีนัยสำคัญ (SEU)
CT เพียงอย่างเดียวแสดงแนวโน้มโหลด พลังงานไฟฟ้าจริงต้องยืนยันด้วยมิเตอร์
ปรับเกณฑ์จำแนกสถานะจากข้อมูลกระแสระดับนาทีให้เหมาะกับลักษณะของเครื่องจักรแต่ละเครื่อง เพื่อแยกสถานะเดินเครื่อง สแตนด์บาย และหยุดเครื่อง ช่วยให้เห็นช่วงรอนานและการเปลี่ยนแปลงของโหลด
เครื่องเดินไม่ได้หมายความว่ากำลังผลิตชิ้นงานดี และสัดส่วนเวลาตามสถานะไม่ใช่ OEE
ติดตามแนวโน้มโหลดที่เปลี่ยนไป โหลดสูงต่อเนื่อง และจำนวนครั้งที่เริ่มหรือหยุดเครื่อง เพื่อเชื่อมโยงการยืนยันความผิดปกติ การซ่อม และการปิดงานไว้ในประวัติเครื่องจักร
ข้อมูลกระแสระดับนาทีไม่สามารถทดแทนการวินิจฉัยด้วยการสั่นสะเทือนความถี่สูงได้ สาเหตุการขัดข้องยังต้องตรวจสอบยืนยันที่หน้างาน
เชื่อมต่อข้อมูลอุณหภูมิ pH และระดับของเหลวผ่าน Modbus RTU / TCP แล้ววิเคราะห์ร่วมกับโหลดเครื่องจักรและเหตุการณ์
รายการที่ติดตามได้ขึ้นอยู่กับเซนเซอร์ที่ติดตั้ง แพลตฟอร์มไม่สามารถทดแทนระบบอินเตอร์ล็อกเพื่อความปลอดภัยได้